


Mô tả sản phẩm
Chẩn Đoán Lỗi Động Cơ Servo FANUC: Sửa Mã Lỗi 300, 414 Tận Nơi Và Kỹ Thuật Phục Hồi Mạch Xung PULSE CODER
Nếu như hệ AC Servo của Siemens nổi tiếng trong các cơ cấu chuyển động độc lập của dây chuyền châu Âu, thì FANUC lại là “vị vua” không thể lật đổ trong thế giới máy công cụ CNC chính xác của châu Á. Hệ truyền động Fanuc Alpha (αi) và Beta (βi) được thiết kế tối ưu để cày ải liên tục trong môi trường đầy phôi sắt, dầu làm mát và nhiệt độ cao.
Tuy nhiên, khi hệ thống cơ điện gặp sự cố, màn hình CRT/LCD Fanuc sẽ lập tức dội về các mã lỗi hệ thống nghiêm trọng như SYS_ALM 449 (Inverter: IPM State System Alarm), SV_ALM 414 (Digital Servo System Alarm) hoặc Mã 300 (Request Return to Reference Position). Lúc này, trục máy sẽ bị khóa cứng (Interlock), gây đình trệ toàn bộ tiến độ gia công khuôn mẫu hoặc chi tiết hàng loạt của xưởng.
1. Bản chất phần cứng: Trục trặc từ cảm biến phản hồi Alpha Pulse Coder và Hiện tượng om chập cuộn dây dập dầu
-
Lỗi mất dữ liệu Absolute do phân rã đĩa từ quang (Pulse Coder Fault): Khác với các hãng thông thường, Fanuc sử dụng bộ phản hồi độc quyền gọi là Pulse Coder (ví dụ: dòng
αA16000i,βA128i). Đây là các mã hóa vòng quay thông minh, tích hợp sẵn chip nhớ RAM để lưu tọa độ tuyệt đối bằng nguồn pin dự phòng $6\text{V}$ duy trì phía sau Driver. Khi dầu làm mát (Coolant) theo đường cáp thẩm thấu vào đuôi động cơ, nó phá hủy lớp keo gắn kết đĩa quang, làm nhòe mắt đọc vi mô, dẫn đến lỗi truyền thông dữ liệu nối tiếp kết nối với bo mạch trục chính (Main CPU). -
Hiện tượng bão hòa nhiệt và phóng điện cuộn dây (Stator Winding Ground Fault): Động cơ Fanuc hoạt động với tần suất đảo chiều và phanh hãm liên tục. Lực quán tính giật cơ học lâu ngày có thể làm long các chêm nhựa cách điện giữa các rãnh Stator. Khi động cơ nóng lên đến trên $80^\circ\text{C}$, lớp men cách điện bị giãn nở, tạo điều kiện cho dòng điện lực phóng qua các điểm nứt vi mô ra vỏ mô tơ, kích hoạt mạch bảo vệ quá dòng (Overcurrent) trên Driver ngay khi trục vừa di chuyển (G00).
2. Quy Trình 4 Bước Khắc Phục Sự Cố Động Cơ Và Đồng Bộ Lại Trục Fanuc Tận Nơi
• Khi máy báo lỗi SV_ALM 414, kỹ thuật viên không được đoán mò. Nhấn phím SYSTEM trên bàn phím điều khiển Fanuc, chọn softkey DIAGNSR (Chẩn đoán) để vào màn hình số hiệu Diagnostic No. 200 và 204.
• Quan sát các bit trạng thái: Nếu bit OVC (Overcurrent) bật lên 1, hệ thống bị quá dòng; nếu bit LV (Low Voltage) bật lên 1, nguồn sụt; nếu bit HCA (High Current Alarm) bật lên, van lực bo Servo Amply đã bị kích mở lỗi.
• Rút giắc cắm nguồn động lực (U, V, W, GND) tại terminal động cơ. Sử dụng đồng hồ đo cách điện Megomet ghim mức áp $500\text{VDC}$ hoặc $1000\text{VDC}$ đo từ các chân pha ra vỏ sắt.
• Điện trở cách điện bắt buộc phải lớn hơn $20\ \text{M}\Omega$. Nếu kim đồng hồ rơi thẳng về $0\ \Omega$, cuộn dây động cơ đã bị nhiễm dầu mát hoặc ngập nước, cần tháo rã đưa vào lò sấy tẩm lại sơn cách điện. Đối với dòng motor có phanh (Brake), kiểm tra cuộn phanh $24\text{VDC}$ đảm bảo phanh nhả hoàn toàn khi có điện, tránh kẹt cơ gây quá tải.
• Tháo nắp nhôm bảo vệ đuôi động cơ để tiếp cận bộ Pulse Coder. Nếu phát hiện bên trong dính dầu nhớt, dùng dung dịch làm sạch bo mạch chuyên dụng (Contact Cleaner khô nhanh) xịt rửa nhẹ nhàng đĩa xung và cảm biến.
• Nếu Pulse Coder bị lỗi phần cứng truyền thông ngầm (báo lỗi 300 APC liên tục dù đã thay pin mới trên Driver), tiến hành khò thay thế IC dán Driver thu phát tín hiệu vi sai vi mạch giao tiếp hoặc thay nguyên cụm Pulse Coder chính hãng Fanuc.
• Sau khi sửa động cơ hoặc thay Pulse Coder mới, máy CNC sẽ mất tọa độ gốc cũ và báo lỗi Mã 300 (Cần trả về điểm chuẩn). Vào chế độ thiết lập tham số MDI, chuyển tham số Parameter No. 1815 bit 4 (APZ) của trục bị lỗi từ 1 về 0.
• Tắt máy khởi động lại, dùng chế độ MPG (Tay quay) di chuyển trục về vị trí mốc cơ khí chuẩn bằng mắt thường, sau đó vào lại Parameter 1815 bit 4 chuyển ngược từ 0 lên 1. Khởi động lại máy một lần nữa để CPU Fanuc khóa vị trí lưới khóa trục (Grid) mới, hệ thống sẵn sàng vận hành tự động.
3. Khuyên Dùng Thực Chiến: Thảm họa mất sạch tọa độ gốc (Mã lỗi 300) do thay Pin nguồn khi đang tắt điện tủ (Power-Off Battery Replacement)
🛠️ CẢNH BÁO SỐNG CÒN TỪ KỸ SƯ HỆ THỐNG MÁY CNC FANUC:
Đây là sai lầm kinh điển nhất của các nhân viên bảo trì nhà xưởng tại Việt Nam: Khi máy CNC xuất hiện cảnh báo Battery Low (Pin yếu) trên màn hình, kỹ thuật viên lập tức tắt hoàn toàn cầu dao điện tổng của máy cho an toàn, sau đó mở nắp bộ Servo Amplifier Fanuc ra và giật cục pin cũ (Pin $6\text{V}$ Lithium) ra ngoài để thay cục pin mới vào.
Hậu quả của việc cắt nguồn nuôi RAM đột ngột:
Ngay vào giây phút cục pin cũ bị rút ra trong khi nguồn điện tủ đang tắt, bộ nhớ RAM lưu trữ dữ liệu vị trí tuyệt đối (Absolute Position Data) nằm bên trong con chip của bộ Pulse Coder gắn đuôi mô tơ lập tức bị xóa sạch 100%.
Khi bật máy trở lại, máy CNC lập tức sập lỗi Mã 300, các trục không thể di chuyển tự động, toàn bộ tọa độ giới hạn hành trình mềm (Stroke Limit) bị sai lệch hoàn toàn. Việc cấu hình calib thiết lập lại điểm gốc (Reference Point) đối với các dòng máy phay 5 trục hoặc máy tiện có trục phụ (Sub-Spindle) vô cùng phức tạp, tốn hàng ngày trời căn chỉnh đồng hồ so cơ khí.
Quy trình thay pin chuẩn kỹ thuật:
-
Bắt buộc phải BẬT nguồn điện điều khiển của máy CNC (Turn ON Power): Khi nguồn tổng của máy đang bật, bo mạch chính sẽ cấp một điện áp điều khiển ổn định $5\text{V}$ thông qua cáp tín hiệu để nuôi chip nhớ bên dưới động cơ.
-
Tiến hành thay pin khi máy đang chạy: Lúc này, bạn có thể thoải mái rút cục pin cũ ra và cắm cục pin mới vào mà không sợ bị mất dữ liệu tọa độ gốc. Sau khi thay xong, tắt máy bật lại để màn hình tự động xóa dòng cảnh báo pin yếu. Hệ thống lưu trữ tọa độ sẽ được bảo vệ an toàn tuyệt đối, không phát sinh lỗi ảo ngắt quãng.

Làm Chủ Cơ Cấu Phanh Từ: Sửa Lỗi Kẹt Phanh F07930 Và Kỹ Thuật Khử Độ Rơ Khớp Động Trên AC Servo
Phanh từ công nghiệp (Holding Brake) tích hợp trên các trục đứng của Servo không dùng để dừng máy khi đang chạy tốc độ cao, mà có nhiệm vụ Khóa cứng trục tự động giữ không cho cơ cấu mang tải nặng bị rơi tự do do trọng lực khi hệ thống bị mất điện hoặc ngắt xung lực (ST_OFF).
Quá trình đóng mở phanh được Driver phối hợp nhịp nhàng với việc bơm dòng điện tạo mô-men xoắn vào cuộn dây Stator thông qua các tham số trễ thời gian (Brake Opening/Closing Time). Nếu phanh từ bị lỗi mở chậm hoặc kẹt cơ, mô-tơ sẽ gồng dòng sinh nhiệt lớn, dẫn đến sập mã lỗi F07930 (Brake control fault – Lỗi điều khiển phanh) hoặc kích hoạt cảnh báo lỗi 424 (Servo Overload / Mechanical Bind) trên các hệ thống điều khiển.
1. Bản chất phần cứng: Đĩa ma sát phanh và Hiện tượng mài mòn sinh bụi carbon
-
Sự mài mòn mâm phanh và Hiện tượng dính cứng do nhiệt (Brake Disc Pad Friction): Cấu tạo phanh từ gồm các lò xo nén đẩy đĩa ma sát ép chặt vào rotor của động cơ. Khi cấp nguồn điện
$24\text{VDC}$, cuộn dây điện từ hút mâm ép ra để nhả phanh. Sau hàng triệu lần đóng ngắt, các lớp bố ma sát bị mài mòn tạo ra bột mịn carbon đen bám khít vào các khe khe hở từ tính. Gặp môi trường ẩm nội bộ, bột này liên kết lại gây ra hiện tượng bó kẹt, khiến mâm phanh không thể nhả hoàn toàn dù cuộn dây đã được cấp đủ điện áp. -
Điện áp sụt giảm trên đường cáp động lực dài (Brake Line Voltage Drop): Khác với nguồn điều khiển ổn định tại tủ điện, cuộn phanh nằm tận đuôi động cơ. Nếu tuyến cáp kết nối dài trên $15\text{m}$ và tiết diện lõi dây quá nhỏ, hiện tượng sụt áp dòng dòng một chiều sẽ xảy ra. Áp tại đuôi motor chỉ còn khoảng $19\text{V} – 20\text{V}$, không đủ lực từ để thắng lực lò xo nén, khiến phanh luôn ở trạng thái “hờ”, tạo ra lực ma sát cơ học cực lớn chống lại lực quay của Servo.
2. Quy Trình 4 Bước Phục Hồi Khối Phanh Từ Và Khử Độ Rơ Cơ Khí Tại Hiện Trường
• Khi Servo báo lỗi F07930, ngay lập tức cô lập mạch lực. Cho Driver xuất lệnh mở phanh, dùng đồng hồ đo vạn năng đo trực tiếp điện áp tại terminal nguồn phanh của động cơ.
• Điện áp bắt buộc phải đạt từ $23.5\text{VDC} – 24.5\text{VDC}$. Đo dòng điện tiêu thụ của cuộn phanh (thường dao động từ $0.5\text{A} – 2\text{A}$ tùy công suất mô-tơ). Nếu dòng điện bằng $0\text{A}$, cuộn dây phanh bên trong đã bị cháy đứt, cần tháo đuôi quấn lại cuộn từ.
• Sử dụng cảo chuyên dụng tháo nắp chụp sắt phía sau đuôi động cơ (ngay sát cạnh khối Encoder). Nhẹ nhàng rút cụm nam châm phanh ra khỏi trục.
• Dùng khí nén khô thổi sạch toàn bộ mạt bụi carbon bám dính trên các mặt bố. Dùng giấy nhám mịn (loại nhám $1200$) đánh bóng nhẹ bề mặt mâm ép kim loại để loại bỏ các vết cháy xước dính sần bám, khôi phục lại độ phẳng tuyệt đối cho đĩa ma sát.
• Sử dụng thước lá (Feeler Gauge) đo khoảng hở không khí giữa mặt nam châm điện và mâm ép khi không cấp điện. Khoảng hở tiêu chuẩn kỹ thuật thường nằm trong mức $0.2\text{mm} – 0.35\text{mm} $.
• Nếu khoảng hở quá lớn do mòn bố, lực từ không đủ hút nhả phanh. Tiến hành siết đều các ốc lục giác ghim lò xo để căn chỉnh khoảng hở về đúng vạch chuẩn. Cấp thử nguồn ngoài $24\text{V}$, phanh phải đóng cắt nghe tiếng “tách tách” dứt khoát, trục mô-tơ xoay tay nhẹ nhàng không có tiếng sột soạt.
• Lắp ráp động cơ vào lại cơ cấu cơ khí (Bàn trượt Ball-screw hoặc Hộp số). Sau thời gian dài bị kẹt phanh giật cơ, các răng và ổ bi thường bị rơ, sinh sai số hành trình khi đảo chiều (Backlash).
• Dùng đồng hồ so (Dial Indicator) đo lượng sai số rơ thực tế khi trục đảo chiều (ví dụ đo được $0.02\text{mm}$). Kết nối phần mềm cấu hình (TIA Portal / Phần mềm CNC), tìm tham số Backlash Compensation (Ví dụ Parameter No. 3620 trên Fanuc hoặc p2583 trên Siemens Sinamics) nhập giá trị sai số vừa đo được vào. Bộ điều khiển sẽ tự động cộng bù thêm số lượng xung vừa thiếu hụt vào đầu mỗi chu kỳ đảo chiều, đưa độ chính xác cơ cấu về mức tuyệt đối.
3. Khuyên Dùng Thực Chiến: Thảm họa gãy nát trục Servo do cấu hình sai thời gian trễ khóa phanh (Brake Timing Sequence Overlap)
🛠️ BÍ QUYẾT CÀI ĐẶT TRỤC ĐỨNG AN TOÀN TỪ KỸ SƯ CƠ ĐIỆN TỬ:
Một lỗi cực kỳ nguy hiểm, có thể phá hủy hoàn toàn kết cấu cơ khí xảy ra khi kỹ thuật viên tự ý thay thế động cơ Servo mới hoặc reset cấu hình Driver về mặc định: Khi máy hoạt động chạy tự động thì bình thường, nhưng cứ mỗi khi nhấn nút dừng khẩn cấp (E-Stop) hoặc ngắt nguồn máy, trục đứng của máy lại phát ra tiếng “RẮC” rất lớn kèm theo hiện tượng giật rung mạnh cơ khí, chạy một thời gian trục mô-tơ bị gãy đôi hoặc vỡ nát khớp nối mềm.
Căn nguyên của hiện tượng xung đột lực khóa (Dual-Lock Contention):
Hiện tượng này xảy ra do sự bất đồng bộ về thời gian giữa Lực khóa điện từ (Mô-men dòng điện của Driver) và Lỗi khóa cơ học (Phanh từ).
Khi bạn ngắt lệnh chạy, nếu cấu hình thời gian trễ đóng phanh bị sai (bằng $0\text{ms}$), cuộn phanh từ lập tức sập xuống khóa cứng trục motor lại, trong khi lúc đó xung lực của Driver chưa kịp ngắt hoàn toàn (Driver vẫn đang bơm dòng điện cường độ cao để ghì giữ vị trí). Hai lực này – một lực phanh cơ học giữ lại và một lực mô-men động cơ cố quay – xung đột trực tiếp với nhau tạo ra lực xoắn cực đại (Torque Spike) bẻ gãy trục mô-tơ tức thì. Ngược lại, nếu ngắt dòng điện trước khi phanh kịp sập, trục đứng sẽ bị rơi tự do (Drop) vài milimet trước khi phanh giữ được, làm sai hỏng sản phẩm.
Giải pháp khắc phục dứt điểm:
-
Cài đặt chính xác thời gian trễ đóng/mở phanh (Brake Sequence Time): Truy cập nhóm tham số cấu hình phanh trên Driver (Ví dụ trên Siemens cài đặt các tham số
p1216(Brake opening time) vàp1217(Brake closing time)). Định hình thời gian chuẩn: Khi mở máy, Driver phải bơm dòng tạo mô-men giữ trục trước, sau đó phát lệnh mở phanh trễ từ100ms - 200ms. Khi tắt máy, phanh từ phải sập xuống khóa cứng trục trước, sau đó Driver mới được phép ngắt dòng lực trễ sau đó150ms. -
Lắp rơ-le trung gian đệm dòng cho phanh: Tuyệt đối không để chân ngõ ra Digital Out (DO) của bo xử lý Driver gánh trực tiếp dòng đóng cắt của cuộn phanh. Phải luôn đấu nối qua một rơ-le kiếng trung gian tốc độ cao có kèm diode dập xung ngược để bảo vệ an toàn cách ly cho bo mạch điều khiển của Driver không bị xung điện đánh thủng.
Khống Chế Trạm Nguồn Tủ Điện: Sửa Lỗi Thấp Áp F03002 Và Kỹ Thuật Phục Hồi Bo Mạch Nguồn Xung (SMPS) Trên Servo
Mạch nguồn xung (Switching Mode Power Supply – SMPS) tích hợp bên trong Driver Servo đóng vai trò cấp “máu” cho toàn bộ hệ thống hoạt động. Nó hạ áp dòng điện từ Bus DC cao áp (khoảng $540\text{VDC} – 600\text{VDC}$) hoặc nguồn xoay chiều $3$ pha thành các mức điện áp độc lập cách ly tuyệt đối: $+24\text{V}$ nuôi quạt tản nhiệt, $+5\text{V}$ nuôi chip vi xử lý CPU và các mức điện áp đối xứng cấp cho mạch lái xung Gate Drive.
Khi bo mạch nguồn xung này gặp sự cố sụt áp ngầm, hoặc mạch nạp đầu vào (Pre-charging Circuit) bị đứt, Driver sẽ rơi vào trạng thái mất nguồn hoàn toàn (màn hình tối đen) hoặc liên tục dập lỗi F03002 (DC link undervoltage – Thấp áp Bus DC) hoặc Alm 401 (Servo Ready Signal Off), không cho phép hệ thống đóng khởi động từ lực.
1. Bản chất phần cứng: Điện trở sạc mồi (Pre-charge Resistor) và Sự lão hóa của Tụ hóa Bus DC
-
Cháy đứt điện trở nạp mồi hoặc Chập rơ-le bypass (Pre-charge Circuit Failure): Khi vừa đóng điện lưới, một dòng điện kích từ cực đại (Inrush Current) sẽ lao thẳng vào dàn tụ lọc Bus DC. Để ngăn dòng này làm nổ cầu chì, Siemens và các hãng Servo luôn thiết kế một con điện trở hạn dòng nạp mồi kết hợp với một rơ-le (hoặc Tyristor) đấu song song. Nếu rơ-le này bị kẹt không đóng sau khi tụ đầy, dòng lực khi chạy máy sẽ kéo sụt toàn bộ điện áp qua con điện trở mồi, làm cháy đứt điện trở ngay lập tức và dập lỗi thấp áp
F03002. -
Tụ hóa Bus DC bị khô chất điện phân (Capacitor ESR Degradation): Dàn tụ nguồn công suất lớn trong Driver hoạt động liên tục dưới áp lực san phẳng gợn sóng điện áp tần số cao. Sau $5 – 7$ năm, chất dung dịch điện phân bên trong tụ bị khô dần do nhiệt độ cao, làm tăng nội trở của tụ (ESR). Khi motor Servo tăng tốc đột ngột kéo dòng lớn, điện áp Bus DC lập tức bị sập lõm xuống dưới ngưỡng an toàn, gây ra lỗi thấp áp ảo mặc dù nguồn lưới $3$ pha đầu vào đo vẫn đủ $380\text{VAC}$.
2. Quy Trình 4 Bước Cô Lập Pan Nguồn Và Sửa Chữa Mạch SMPS Tận Nơi
• Khi Driver báo lỗi F03002 hoặc tối đen màn hình, ngắt điện nguồn. Chờ tối thiểu 5 phút để dàn tụ xả hết điện (Đèn LED Warning đỏ trên mặt máy tắt hẳn).
• Chuyển vạn năng sang nấc đo điện trở, đo kiểm tra cầu chỉnh lưu đầu vào thông qua các chân L1, L2, L3 sang chân nguồn P+ và N-. Nếu cầu Diode không chập, cấp nguồn trở lại và đo áp DC tại 2 chân P+ và N-. Điện áp chuẩn phải đạt xấp xỉ $1.35 \times U_{\text{lưới}}$ (Khoảng $540\text{VDC}$ đối với lưới nguồn $380\text{V}$). Nếu đo được dưới $400\text{VDC}$, mạch nạp mồi đầu vào chắc chắn đã lỗi.
• Tháo bo mạch nguồn điều khiển ra ngoài. Định vị con IC dao động nguồn xung (thường dòng họ UC3842, TOP247 hoặc chip mã hóa độc quyền) và con đèn bán dẫn Mosfet chịu áp cao (thường chịu áp mã trên $900\text{V}$).
• Đo kiểm tra chân Drain và Source của Mosfet đảm bảo không bị đánh thủng mát. Nếu Mosfet chết chập, nó sẽ kéo theo đứt cầu chì nguồn phụ đầu vào và làm cháy dàn điện trở mồi chân Gate.
• Tiến hành khò nhổ IC nguồn xung và Mosfet lỗi. Thay thế bằng linh kiện mới 100%.
• Trọng tâm xử lý: Tìm và thay thế con Tụ hóa mồi nguồn (Start-up Capacitor) (thường có trị số nhỏ khoảng $10\mu\text{F} – 47\mu\text{F} / 50\text{V}$) nằm sát IC dao động. Con tụ này nếu bị khô, IC sẽ không thể khởi tạo xung dao động kích mở van, khiến mạch nguồn xung bị “treo”, Driver mất nguồn hoàn toàn. Thay thế luôn con Opto quang hồi tiếp (PC817 hoặc TL431) để ổn định áp ra $+24\text{V}$ phẳng.
• Sử dụng bộ nguồn điều khiển cách ly ngoài cấp độc lập vào mạch điều khiển để kiểm tra. Dùng đồng hồ đo kiểm tra các mức áp ra tại các diode chỉnh lưu ngõ ra của biến áp xung: Đo đủ $+5\text{V}$ nuôi CPU, $\pm15\text{V}$ nuôi mạch Analog, $+24\text{V}$ nuôi quạt.
• Khi các mức áp này chuẩn và không bị sụt áp khi cắm giắc tải, lắp bo mạch nguồn trở lại tầng lực. Đóng nguồn điện tổng, cho máy chạy chạy thử với chu kỳ tăng tốc gấp để thử thách sức chịu đựng dòng của hệ thống nguồn phụ và dàn tụ Bus DC.

Khống Chế Tần Số Cộng Hưởng: Sửa Lỗi Rung Rít F07901 Và Kỹ Thuật Cấu Hình Bộ Lọc NOTCH FILTER Trên Hệ AC Servo
Khi lắp ráp một động cơ Servo vào cơ cấu cơ khí (như bàn máy CNC, cánh tay robot, trục vít me), hệ thống không chỉ là các khối sắt tĩnh mà tạo thành một Hệ dao động đàn hồi có tần số cộng hưởng tự nhiên (Resonance Frequency).
Nếu hệ số khuếch đại dòng điện (Gain Tuning) của Driver vô tình đẩy tần số vòng quét trùng với tần số cộng hưởng của cơ khí, động cơ sẽ lập tức rơi vào trạng thái tự kích, rên rít chói tai và rung lắc dữ dội. Khi đó, Driver sẽ dập lỗi F07901 (Drive: Motor overspeed – Quá tốc độ dòng) hoặc Alarm 438 (Motor Vibration Abnormal) để bảo vệ trục máy không bị vỡ vòng bi.
1. Bản chất phần cứng: Độ rơ khớp nối mềm và Bản chất của hiện tượng tự kích âm tần (Mechanical Resonance)
-
Sự lỏng lẻo của khớp nối mềm và Độ đàn hồi trục vít me (Backlash Elasticity): Khớp nối mềm (Coupling) giữa trục Servo và vít me sau thời gian dài chạy tốc độ cao sẽ bị mỏi, các đệm cao su giảm chấn bị vỡ hoặc ốc siết bị lỏng. Độ rơ này tạo ra một khoảng hành trình tự do (Dead-band). Khi Servo cố gắng ghim chặt vị trí khóa trục (Position Hold), bộ vi xử lý liên tục bù xung qua lại. Gặp khoảng rơ cơ khí, thuật toán PID sẽ bị “quá đà” (Overshoot), tạo thành vòng lặp dao động liên tục khiến động cơ giật rung gián đoạn.
-
Hiện tượng rên rít tần số cao do điện dung cơ khí: Khi cơ cấu cơ khí có độ cứng vững kém (tấm gá motor quá mỏng, băng trượt tuyến tính bị mòn thiếu mỡ), hệ thống sẽ nhạy cảm với các dải tần số cao từ $500\text{Hz}$ đến $2000\text{Hz}$. Dòng điện 3 pha bơm vào Stator lúc này bị biến dạng thành các sóng hài dòng điện, biến toàn bộ vỏ motor thành một màng loa phát thanh phát ra tiếng rít chói tai, sờ tay vào vỏ mô-tơ thấy tê tay do tần số rung cực lớn.
2. Quy Trình 4 Bước Cô Lập Điểm Rung Và Cấu Hình Bộ Lọc Notch Filter Triệt Tiêu Tiếng Rít

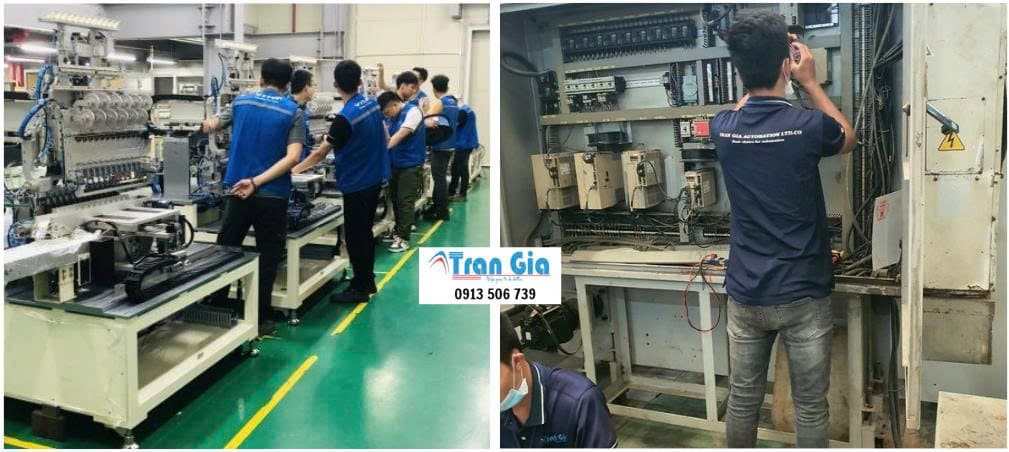
TRAN GIA Automation đã sửa thành công một số hãng sau
- Sửa Servo Siemens các dòng SINAMICS S210, SINAMICS V90, SINAMICS S110, SINAMICS S120
- Sửa Servo Allen bradley báo lỗi: Dòng Servo Allen bradley 2071 Kinetix 3, 2097 Kinetix 300, 2092 Ultra1500, 2098 series , các lỗi thông dụng như Lỗi E01, Lỗi E02, Lỗi E03, Lỗi E04, Lỗi E05, Lỗi E06, Lỗi E07, Lỗi E08, Lỗi E09, Lỗi E10, Lỗi E11, Lỗi E12, Lỗi E13, Lỗi E14, Lỗi E15, Lỗi E16, Lỗi E17, Lỗi E18, Lỗi E19, Lỗi E20, Lỗi E21, Lỗi E22, Lỗi E23, Lỗi E24, Lỗi E25, Lỗi E26, Lỗi E27, Lỗi E28, Lỗi E29, Lỗi E30, Lỗi E31
- Sửa Servo Panasonic: Chuyên sửa lỗi Servo panasonic các dòng MAHDT, MBDHT, MCDHT, MDDHT, MEDHT, MFDHT, MGDHT báo các lỗi thông dụng như ERR11, ERR12, ERR14, ERR15, ERR16, ERR18, ERR21, ERR22,ERR23, ERR26độ,ERR27, ERR29, ERR34, ERR36,ERR37,ERR38, ERR39, ERR41,ERR42,ERR36, ERR37,ERR38,ERR47
- Sửa Servo Mitsubishi: Chuyên sửa lỗi Servo Mitsubishi các dòng MR-J2S series, MR-J2 series, MR-J3 series, MR-J4 series, MR-C series, MR-E series, MR-JN series báo lỗi báo lỗi AL.11, AL.12 AL.13, AL.15 ,AL.16,AL.17,AL.20, AL.21,AL.24,AL.25 AL.30,AL.31,lỗi AL.32,AL.45, AL.46AL.47, AL.50, AL.51, AL.52, AL.18,AL.25AL.31, AL.33, AL.E0, AL.E1,AL.E6, AL.E9
- Chuyên sửa Servo Hitachi: ADA2, ADA3, ADA4, ADX2, ADX3, ADX4 báo lỗiServo LS báo lỗi: Lỗi AL10, Lỗi AL11, Lỗi AL14, Lỗi AL16, Lỗi AL21, Lỗi AL30, Lỗi AL31, Lỗi AL40, Lỗi AL41Servo Fuji báo lỗi: Lỗi AL-OC1, Lỗi AL-0C2, Lỗi AL-OS, Lỗi AL-Luc, Lỗi AL-Hu, Lỗi AL-Et1, Lỗi AL-Et2, Lỗi AL-Ct, Lỗi AL-dE, Lỗi AL-Ec, Lỗi AL-ol1, Lỗi AL-ol2, Lỗi AL-AH, Lỗi AL-EH, Lỗi AL-AH, Lỗi AL-rH1,Lỗi AL-rH2
- Servo Allen bradley báo lỗi: Dòng Servo Allen bradley 2071 Kinetix 3, 2097 Kinetix 300, 2092 Ultra1500, 2098 các lỗi như: Lỗi E01, Lỗi E02, Lỗi E03, Lỗi E04, Lỗi E05, Lỗi E06, Lỗi E07, Lỗi E08, Lỗi E09, Lỗi E10, Lỗi E11, Lỗi E12, Lỗi E13, Lỗi E14, Lỗi E15, Lỗi E16, Lỗi E17, Lỗi E18, Lỗi E19, Lỗi E20, Lỗi E21, Lỗi E22, Lỗi E23, Lỗi E24, Lỗi E25, Lỗi E26, Lỗi E27, Lỗi E28, Lỗi E29, LỗiE30, Lỗi E
- Chuyên sửa AC Servo Delta các dòng ASD-B2, ASD-AB, ASD-A2, ASD-B3, ASD-A+…báo các lỗi như : Servo Delta lỗi AL001, Servo Delta lỗi AL001, Servo Delta lỗi AL002,Servo Delta lỗi AL003,AL004,Servo Delta lỗi AL005,AL006,Servo Delta lỗi AL007,Servo Delta lỗi AL008,Servo Delta lỗi AL009, Servo Delta lỗi AL010,Servo Delta lỗi AL011,AL012,AL013,Servo Delta lỗi AL014,Servo Delta lỗi AL015, Servo Delta lỗi AL016, Servo Delta lỗi AL017, Servo Delta lỗi

- AL018,Servo Delta lỗi AL019,AL010,Servo Delta lỗi AL020,AL021,Servo Delta lỗi AL022, Servo Delta lỗi AL023, Servo Delta lỗi AL024, Servo Delta lỗi AL025, Servo Delta lỗi AL026, Servo Delta lỗi AL027,Servo Delta lỗi AL028,…Trong đó AL001, AL003, AL006, AL009, AL011 là thường gặp nhất của Servo Delta
- Sửa Servo Shihlin báo lỗi: Servo Shihlin báo Lỗi AL.01 , Servo Shihlin báo Lỗi AL.02, Servo Shihlin báo Lỗi AL.03, Servo Shihlin báo Lỗi AL.04, Servo Shihlin báo Lỗi AL.05, Servo Shihlin báo Lỗi AL.06, Servo Shihlin báo Lỗi AL.07, Servo Shihlin báo Lỗi AL.08, Lỗi AL.0A, Lỗi AL.0C, Lỗi AL.0E, Lỗi AL.OD(Fan), Lỗi AL.0F(Lỗi Ram), Lỗi AL.10 , Lỗi AL.11, Lỗi AL.12, Lỗi AL.13
- Sửa Servo Panasonic: Chuyên sửa lỗi Servo panasonic các dòng MAHDT, MBDHT, MCDHT, MDDHT, MEDHT, MFDHT, MGDHT báo lỗi ERR11, ERR12, ERR14, ERR15, ERR16, ERR18, ERR21, ERR22,ERR23, ERR26độ,ERR27, ERR29, ERR34, ERR36,ERR37,ERR38, ERR39, ERR41,ERR42,ERR36, ERR37,ERR38,ERR47
- Sửa chữa AC Servo Yaskawa: Chuyên sửa các dòng servo Yaskawa Sigma II, Sigma III (SGDS), Sigma V (SGDV, SGMJV, SGMAV …), Sigma VII (SGD7S, SGM7A, SGM7J, SGM7P, SGM7G…) các lỗi như : Lỗi A.02, Lỗi A.03, Lỗi A.03, Lỗi A.10, Lỗi A.30, Lỗi A.40, Lỗi A.41, Lỗi A.71, Lỗi A.72, Lỗi A.7A
- Sửa Servo Omron báo lỗi : Chuyên sửa servo Omron các dòng G, G5, 1S, W, R88D-KP01H, R88D-KP02H, R88D-KP04H, R88D-KP08H, R88D-KP15H, R88D-KP20H, R88D-KP30H, R88D-KP50H: Lỗi AL-OC1, Lỗi AL-OC2,Lỗi AL-OS, Lỗi AL-LUC, Lỗi AL-Hu, Lỗi AL-Et1, Lỗi AL-Et2, lỗi AL-dE, Lỗi AL-ctE, Lỗi AL-OL1, lỗi AL-OL2, Lỗi 11, 12, 13, 15, 16, 17, 18,26, 27, 28, 29, 30, 31, 32, 33.
- Sửa Servo LS báo lỗi: Servo LS Lỗi AL10, Servo LS Lỗi AL11, Servo LS Lỗi AL14, Servo LS Lỗi AL16, Servo LS Lỗi AL21, Servo LS Lỗi AL30, Servo LS Lỗi AL31, Servo LS Lỗi AL40, Servo LS Lỗi AL41
- Sửa Servo Fuji các dòng FALDIC-W, Digital ES, FALDIC-β, FALDIC-α, ALPHA5, ALPHA5 Smart, ALPHA7 báo các lỗi như : Servo Fuji Lỗi AL-OC1, Servo Fuji Lỗi AL-0C2, Servo Fuji Lỗi AL-OS, Servo Fuji Lỗi AL-Luc, Servo Fuji Lỗi AL-Hu, Servo Fuji Lỗi AL-Et1, Servo Fuji Lỗi AL-Et2, Servo Fuji Lỗi AL-Ct, Servo Fuji Lỗi AL-dE, Servo Fuji Lỗi AL-Ec, Servo Fuji Lỗi AL-ol1,Servo Fuji Lỗi AL-ol2,Servo Fuji Lỗi AL-AH, Servo Fuji Lỗi AL-EH, Servo Fuji Lỗi AL-AH, Servo Fuji Lỗi AL-rH1,Servo Fuji Lỗi AL-rH2

TRAN GIA Automation chúng tôi chuyên cung cấp Servo bảo hành 12 tháng. Và cũng là Dịch vụ sửa servo dòng FANUC lỗi động cơ giá rẻ với đội ngũ nhân viên kỹ thuật có kinh nghiệm lâu năm trong lĩnh vực tự động hóa. Chúng tôi cam kết sẽ đem lại cho quý khách một trải nghiệm tốt về mọi dịch vụ tại công ty chúng tôi. Giá cả phải chăng khi và bảo hành tận tình khi sửa chữa màn hình hmi và nhận lại thiết bị trong thời gian nhanh nhất.
Quy trình Servo tại TRAN GIA AUTOMATION Dịch vụ sửa servo dòng FANUC lỗi động cơ giá rẻ
Bước 1: Tiếp nhận thông tin thiết bị từ quý khách hàng.
Bước 2: Kiểm tra thiết bị thông qua nhân viên kỹ thuật sẽ vệ sinh thiết bị. Tiến hành kiểm tra lỗi và nguyên nhân lỗi của thiết bị.
Bước 3: Báo cáo lại cho khách hàng về mức độ hư hại của thiết bị. Báo giá và chờ khách hàng duyệt giá.
Bước 4: Tiến hành sửa chữa thay thế các linh phụ kiện hàng chính hãng cho thiết bị. chạy thử và test lại lỗi.
Bước 5: Bàn giao thiết bị và đi kèm các chính sách bảo hành dành cho quý khách hàng.

Vì sao chọn TRAN GIA AUTOMATION Dịch vụ sửa servo dòng FANUC lỗi động cơ giá rẻ
- Đội ngũ kỹ sư đông, giàu kinh nghiệm trong lĩnh vực tự động hóa.
- Tư vấn 24/7 thông qua số HOTLINE: 0913 506 739.
- TRAN GIA chính là nhà nhập khẩu trực tiếp linh kiện, Phụ kiện chính hãng uy tín 100%.
- Kho linh kiện lớn, đối với những linh kiện tiêu chuẩn – chính hãng luôn luôn có sẵn để phục vụ quý khách.
- Bảo hành sửa chữa trong vòng 3 tháng
– Các khu vực chúng tôi cung cấp servo: Thành phố Hồ Chí Minh, Long An, Bình Dương, Bình Phước, Bà Rịa-Vũng Tàu, Tây Ninh, Tiền Giang, Tp. Cần Thơ, Sóc Trăng, Bến Tre, An Giang, Đồng Tháp, Kiên Giang, Vĩnh Long, Trà Vinh,…
– Dịch vụ sửa servo : Tân Phú, Tân Bình, Gò Vấp, Quận 1, Quận 3, Thủ Đức, Quận 5, Quận 6, Bình Tân, Phú Nhuận, chợ Nhật Tảo, chợ Dân Sinh, KCN Thuận Đạo, KCN Tân Bình, KCN Vĩnh Lộc, KCN Lê Minh Xuân, KCN Mỹ Phước 1, KCN Mỹ Phước 2, KCN Mỹ Phước 3, KCN Sóng Thần, KCN Linh Trung, KCN Hiệp Phước, KCX Tân Thuận, KCN Tân Tạo, KCN Tân Phú Trung, KCN Tây Bắc Củ Chi, KCN Đông Nam, KCN Tân Phú Trung,…

Hình ảnh một số Servo đang được sửa chữa tại TRAN GIA Automation




Đánh giá
Chưa có đánh giá nào.